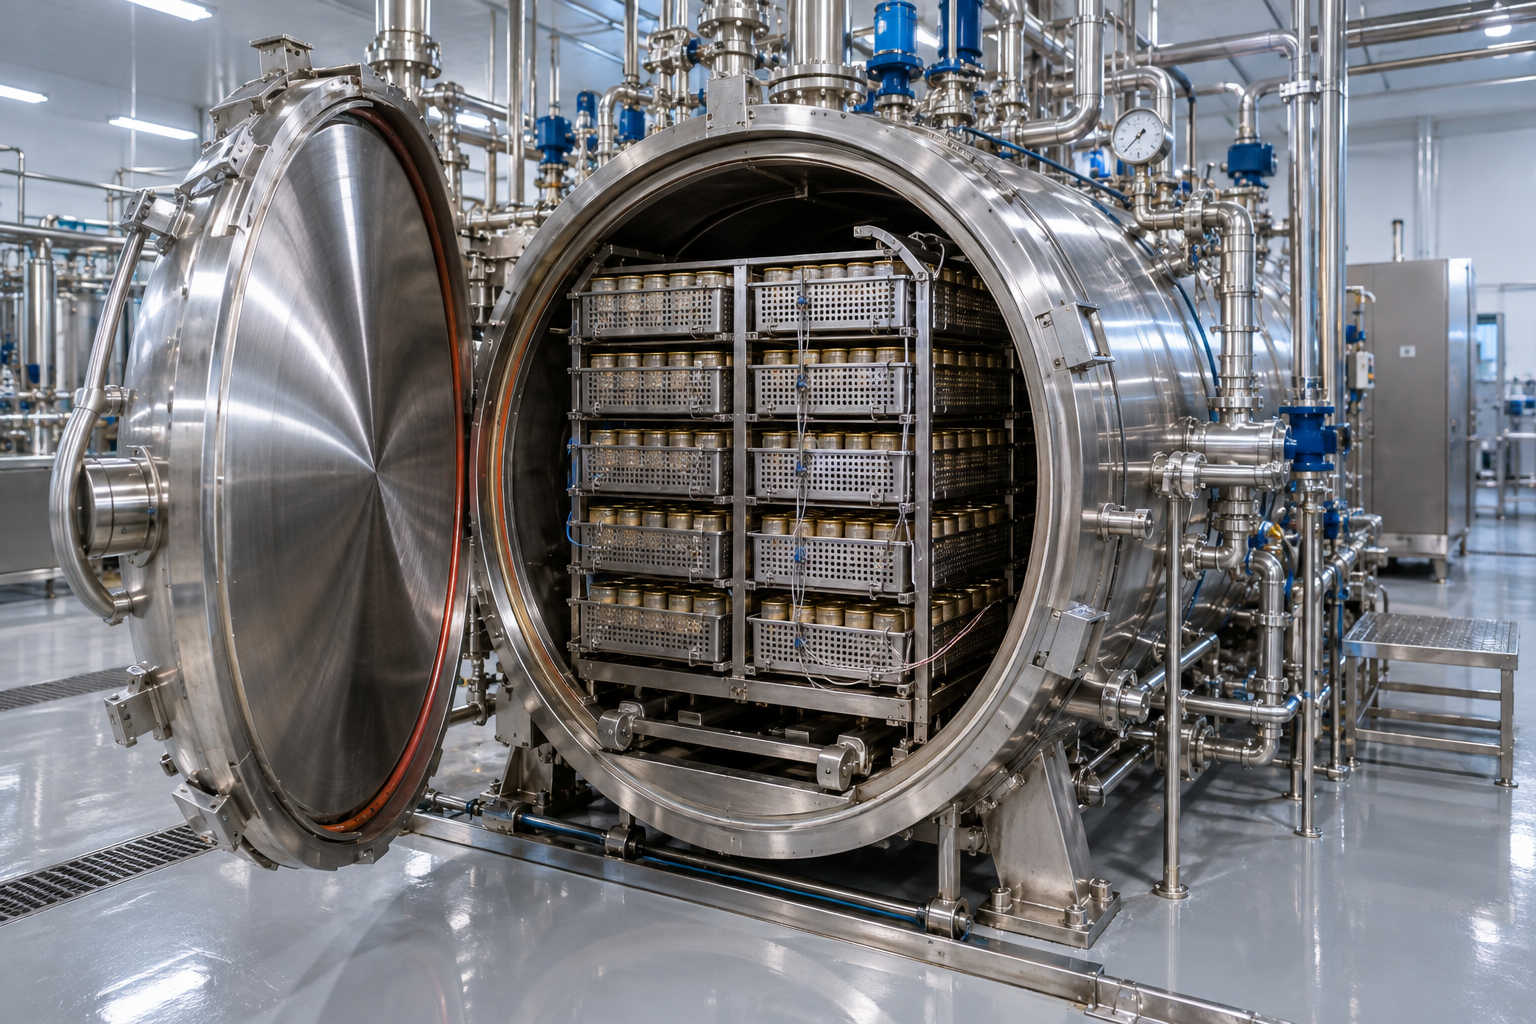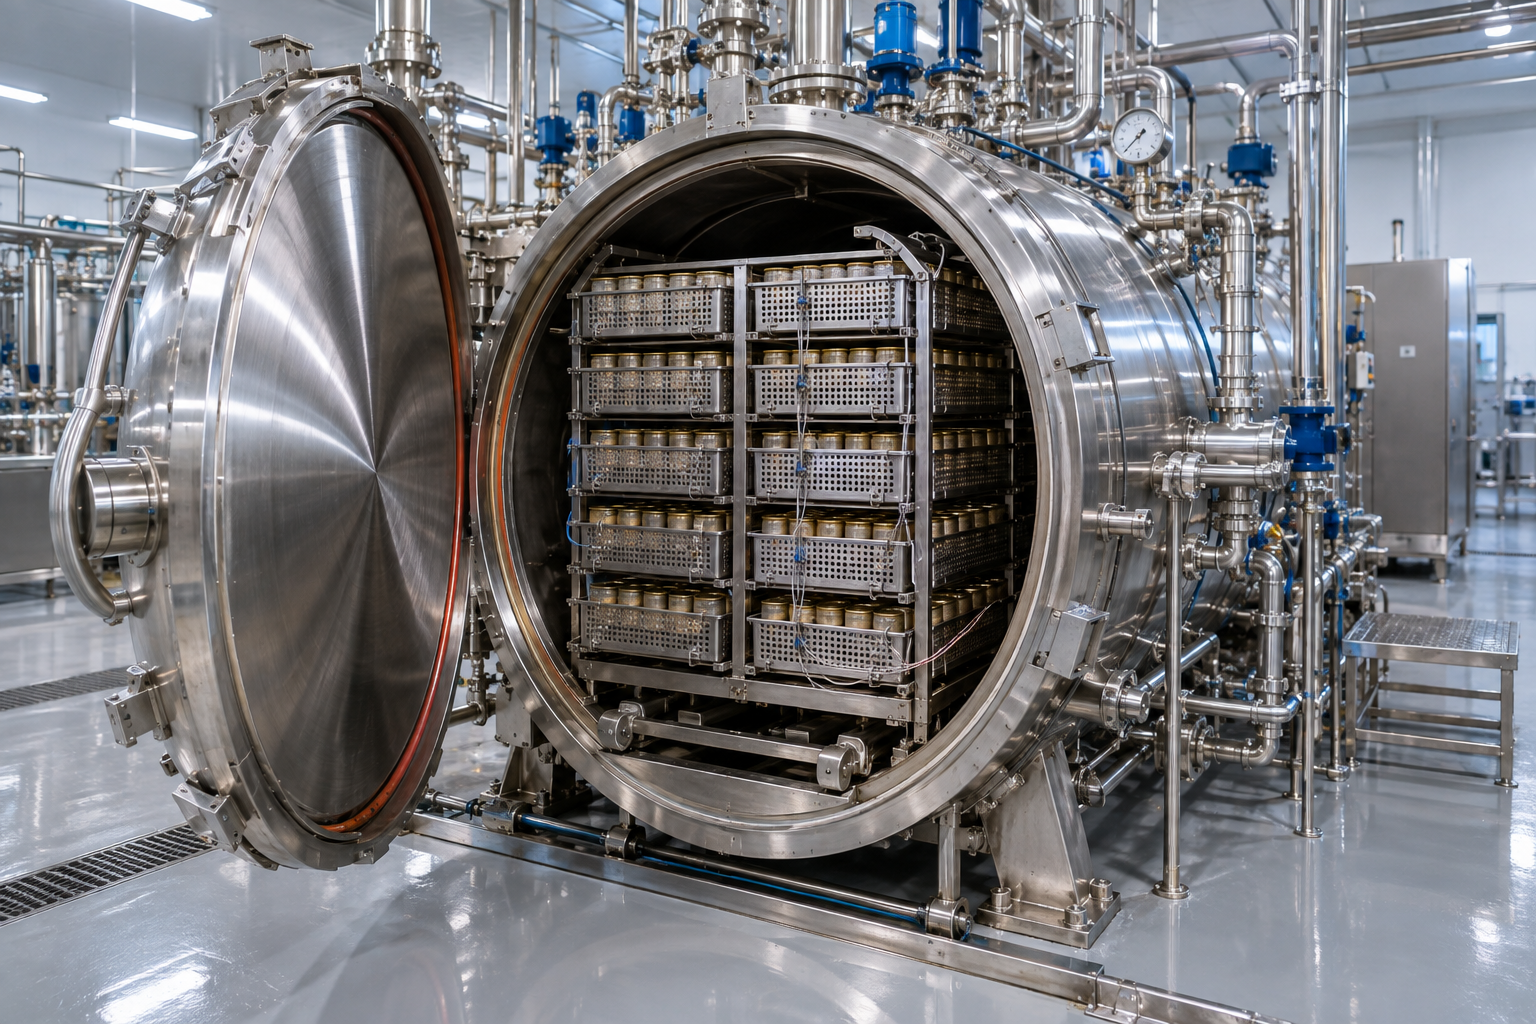
Worst Case Load Khi Validation Retort Là Gì?
Worst case load khi validation retort là cấu hình mẻ sản xuất được xem là bất lợi nhất cho quá trình truyền nhiệt, gia nhiệt tâm sản phẩm và đạt giá trị tiệt trùng mục tiêu. Nói đơn giản, đây là “mẻ khó tiệt trùng nhất” mà doanh nghiệp cần kiểm chứng trước khi chốt quy trình hấp tiệt trùng thương mại.
Trong thực tế, cùng một máy retort nhưng kết quả tiệt trùng có thể thay đổi theo loại sản phẩm, khối lượng tịnh, kích thước bao bì, cách xếp khay, độ đặc của thực phẩm, tỷ lệ cái/nước, nhiệt độ đầu vào và điểm lạnh trong buồng hấp. Vì vậy, validation không nên chỉ chạy một mẻ thuận lợi rồi kết luận toàn bộ sản phẩm đều an toàn.
Nếu doanh nghiệp đang tìm hiểu hoặc chuẩn bị đầu tư máy hấp tiệt trùng retort, việc hiểu đúng worst case load giúp giảm rủi ro chọn sai thiết bị, sai quy trình hoặc đưa sản phẩm ra thị trường khi chưa đủ dữ liệu kiểm chứng.
Vì Sao Worst Case Load Quan Trọng Trong Validation Retort?
Validation retort nhằm xác nhận rằng quy trình nhiệt có thể đạt mục tiêu an toàn vi sinh và chất lượng sản phẩm trong điều kiện sản xuất thực tế. Worst case load là phần quan trọng vì nó trả lời câu hỏi: nếu mẻ khó nhất vẫn đạt yêu cầu, các mẻ thông thường có cơ sở an toàn hơn hay không.
Các rủi ro nếu bỏ qua worst case load gồm:
- Sản phẩm ở vị trí điểm lạnh không đạt nhiệt tâm cần thiết.
- Bao bì bị phồng, móp, xì mí hoặc biến dạng do áp đối kháng không phù hợp.
- Giá trị F0 không ổn định giữa các vị trí trong giỏ hoặc khay.
- Quy trình chỉ đúng trong phòng thử nghiệm nhưng sai lệch khi chạy mẻ thật.
- Không có dữ liệu đủ mạnh để mở rộng sản xuất, bán xa hoặc làm việc với kênh phân phối.
Cần lưu ý: worst case load không phải là cam kết sản phẩm sẽ bảo quản được bao lâu. Thời hạn bảo quản phải được xác nhận bằng test mẫu, theo dõi vi sinh, cảm quan, bao bì, điều kiện lưu kho và tiêu chuẩn áp dụng cho từng sản phẩm cụ thể.
Những Yếu Tố Tạo Nên Worst Case Load
Một tải được xem là worst case thường đến từ tổ hợp nhiều yếu tố bất lợi, không chỉ một thông số đơn lẻ.
1. Sản Phẩm Có Truyền Nhiệt Chậm
Sản phẩm đặc, sệt, nhiều tinh bột, nhiều dầu, có cấu trúc thịt lớn hoặc tỷ lệ cái cao thường truyền nhiệt chậm hơn sản phẩm lỏng. Ví dụ, nước dùng trong túi pouch có thể gia nhiệt khác hoàn toàn so với cháo, pate, thịt kho hoặc sốt đặc.
Khi validation, cần đo nhiệt tâm tại vị trí được dự đoán là chậm nóng nhất. Nếu chỉ đo nhiệt độ buồng retort mà không đo nhiệt tâm sản phẩm, dữ liệu có thể chưa đủ để chứng minh sản phẩm đã đạt xử lý nhiệt mong muốn.
2. Bao Bì Có Kích Thước Hoặc Vật Liệu Khó Gia Nhiệt
Lon, chai thủy tinh, khay nhựa, túi retort pouch và hũ nhựa chịu nhiệt có đặc tính truyền nhiệt khác nhau. Bao bì càng dày, kích thước càng lớn hoặc hình dạng càng khó tiếp xúc đều với môi trường gia nhiệt thì nguy cơ xuất hiện điểm lạnh càng cao.
Ví dụ định lượng thường cần kiểm tra trong protocol gồm: khối lượng tịnh mỗi đơn vị, chiều cao/lớp dày sản phẩm, vật liệu bao bì, kích thước miệng hũ hoặc độ dày túi. Đây là dữ liệu đầu vào để đánh giá mẻ nào có khả năng là worst case.
3. Cách Xếp Khay, Giỏ Và Mật Độ Tải
Mật độ xếp quá dày có thể làm giảm lưu thông nước nóng, hơi nước hoặc spray trong buồng retort. Với cùng một sản phẩm, mẻ đầy tải thường khác mẻ nửa tải về tốc độ gia nhiệt và phân bố nhiệt.
Trong validation, doanh nghiệp nên ghi nhận số lượng sản phẩm mỗi khay, số lớp xếp, hướng đặt bao bì, khoảng hở lưu thông và vị trí đặt cảm biến nhiệt. Đây là cơ sở để tái lập quy trình khi sản xuất thật.
4. Nhiệt Độ Ban Đầu Của Sản Phẩm
Sản phẩm đưa vào retort ở 25°C sẽ khác sản phẩm vừa chiết rót nóng ở 70°C. Nhiệt độ ban đầu thấp thường làm tăng thời gian come-up và có thể ảnh hưởng đến giá trị F0 tích lũy tại tâm sản phẩm.
Vì vậy, nếu sản xuất thực tế có dao động nhiệt độ trước hấp, protocol cần xác định khoảng nhiệt độ đầu vào và chọn điều kiện bất lợi để kiểm chứng.
F0, Nhiệt Tâm Và Áp Đối Kháng Trong Worst Case Load
F0 Là Gì Trong Validation Retort?
F0 là giá trị quy đổi hiệu lực tiệt trùng nhiệt, thường được dùng để đánh giá mức xử lý nhiệt tương đương tại 121,1°C với hệ số z phù hợp cho đối tượng vi sinh mục tiêu. F0 không nên được hiểu đơn giản là “hấp bao nhiêu phút” vì F0 phụ thuộc vào đường cong nhiệt thực tế tại tâm sản phẩm.
Ví dụ, hai mẻ cùng giữ nhiệt ở 121°C trong cùng thời gian nhưng nhiệt tâm lên chậm khác nhau thì F0 tại điểm lạnh có thể khác nhau. Do đó, validation cần dữ liệu từ cảm biến đặt trong sản phẩm, không chỉ dựa vào nhiệt độ cài đặt trên màn hình máy.
Nhiệt Tâm Sản Phẩm Cần Được Đo Ở Điểm Lạnh
Nhiệt tâm là nhiệt độ tại vị trí chậm nóng nhất trong sản phẩm hoặc bao bì. Đối với sản phẩm dạng đặc hoặc bao bì lớn, vị trí này thường không trùng với bề mặt bao bì. Nếu đặt đầu dò sai vị trí, kết quả validation có thể lạc quan hơn thực tế.
Một protocol tốt thường xác định trước số điểm đo, vị trí trong buồng, vị trí trong bao bì, nhiệt độ ban đầu và tiêu chí chấp nhận. Các thông số như 110°C, 115°C, 121,1°C hoặc 125°C chỉ là mức nhiệt tham khảo thường gặp trong công nghệ retort; quy trình thực tế phải được xác nhận bằng test mẫu và yêu cầu sản phẩm cụ thể.
Áp Đối Kháng Bảo Vệ Bao Bì
Áp đối kháng giúp cân bằng áp suất bên trong và bên ngoài bao bì trong quá trình gia nhiệt, giữ nhiệt và làm nguội. Nếu áp không phù hợp, túi có thể phồng, hũ có thể biến dạng, mí ghép có thể yếu hoặc chai có thể nứt vỡ.
Với bao bì mềm như retort pouch hoặc hũ nhựa, kiểm soát áp đối kháng đặc biệt quan trọng. Tuy nhiên, mức áp cụ thể không nên sao chép từ sản phẩm khác. Cần test theo vật liệu bao bì, headspace, nhiệt độ chiết rót, độ kín và giới hạn chịu nhiệt của nhà cung cấp bao bì.
Cách Xác Định Worst Case Load Khi Validation Retort
Bước 1: Lập Danh Sách Biến Số Sản Phẩm
Doanh nghiệp cần tổng hợp các biến số có thể ảnh hưởng đến truyền nhiệt và độ bền bao bì:
- Công thức sản phẩm: lỏng, sệt, đặc, có hạt, có thịt hoặc có dầu.
- Khối lượng tịnh và kích thước bao bì.
- Loại bao bì: lon, hũ thủy tinh, pouch, khay, chai hoặc hũ nhựa chịu nhiệt.
- Nhiệt độ sản phẩm trước khi vào retort.
- Cách xếp trong khay, giỏ và mật độ mẻ.
- Mục tiêu xử lý nhiệt, ví dụ F0 mục tiêu hoặc tiêu chí vi sinh theo sản phẩm.
Bước 2: Chọn Cấu Hình Bất Lợi Nhất Có Căn Cứ
Không nên chọn worst case load theo cảm tính. Cấu hình bất lợi thường là sản phẩm truyền nhiệt chậm nhất, bao bì lớn nhất, mẻ xếp dày nhất, nhiệt độ đầu vào thấp nhất hoặc vị trí khó lưu thông nhiệt nhất.
Nếu có nhiều SKU, có thể nhóm sản phẩm theo đặc tính truyền nhiệt và bao bì. Sau đó chọn đại diện worst case cho từng nhóm. Cách làm này giúp giảm số lần test nhưng vẫn giữ logic kỹ thuật.
Bước 3: Gắn Cảm Biến Và Chạy Mẻ Thực Tế
Validation cần đo dữ liệu thực tế trong mẻ, bao gồm nhiệt độ buồng, nhiệt tâm sản phẩm, thời gian come-up, thời gian giữ nhiệt, quá trình làm nguội và áp suất. Dữ liệu nên được ghi theo thời gian để tính F0 và đánh giá độ lặp lại.
Một ví dụ checklist định lượng cần có trong hồ sơ validation:
- Nhiệt độ cài đặt retort: ví dụ 121,1°C nếu phù hợp mục tiêu xử lý nhiệt.
- Nhiệt độ ban đầu sản phẩm: ghi nhận thực tế trước khi vào máy.
- Thời gian come-up, holding và cooling: ghi theo log mẻ.
- F0 tại điểm lạnh: tính từ dữ liệu nhiệt tâm, không suy đoán từ nhiệt độ buồng.
- Áp đối kháng: ghi nhận theo từng giai đoạn gia nhiệt, giữ nhiệt và làm nguội.
- Số lượng mẫu, vị trí cảm biến và sơ đồ xếp tải.
Các giá trị nêu trên là cấu trúc dữ liệu cần đo, không phải cam kết rằng mọi sản phẩm đều đạt cùng một F0, cùng thời gian xử lý hoặc cùng thời hạn bảo quản.
Bước 4: Đánh Giá Bao Bì Sau Retort
Sau hấp, cần kiểm tra bao bì ở trạng thái nguội và sau lưu mẫu. Các lỗi cần theo dõi gồm phồng, xì mí, tách lớp, biến dạng, đổi màu, rò rỉ, giảm độ kín hoặc thay đổi cảm quan.
Với sản phẩm thương mại, validation nhiệt nên đi cùng kiểm tra bao bì và test bảo quản. Một mẻ đạt F0 nhưng làm hỏng bao bì hoặc làm giảm chất lượng cảm quan quá mức vẫn chưa phải quy trình tối ưu.
Worst Case Load Có Quyết Định Thời Hạn Bảo Quản Không?
Worst case load giúp chứng minh quy trình nhiệt có khả năng đạt mục tiêu trong điều kiện bất lợi. Tuy nhiên, nó không tự động quyết định hạn sử dụng 6 tháng, 12 tháng hay lâu hơn.
Thời hạn bảo quản phụ thuộc vào nhiều yếu tố:
- Công thức sản phẩm, pH, aw, độ béo, độ mặn và phụ gia nếu có.
- Mức xử lý nhiệt thực tế và F0 đạt được tại điểm lạnh.
- Độ kín, độ cản khí, độ bền nhiệt và độ ổn định của bao bì.
- Điều kiện lưu kho, vận chuyển và phân phối.
- Kết quả test vi sinh, cảm quan và theo dõi mẫu theo thời gian.
Vì vậy, Milotech không khuyến nghị cam kết hạn bảo quản khi chưa test mẫu. Cách an toàn hơn là test trên sản phẩm thật, bao bì thật, cấu hình tải thật và ghi nhận dữ liệu để doanh nghiệp ra quyết định.
Doanh Nghiệp Nên Chuẩn Bị Gì Trước Khi Test Retort?
Để buổi test mẫu có giá trị, doanh nghiệp nên chuẩn bị càng rõ càng tốt:
- Mẫu sản phẩm đại diện cho công thức dự kiến sản xuất.
- Bao bì thật hoặc bao bì gần nhất với phương án thương mại.
- Khối lượng tịnh, kích thước bao bì và nhiệt độ chiết rót dự kiến.
- Công suất mong muốn mỗi mẻ hoặc mỗi giờ.
- Yêu cầu phân phối: bán lạnh, nhiệt độ phòng, bán nội địa hay vận chuyển xa.
- Tiêu chí cần kiểm chứng: nhiệt tâm, F0, độ kín bao bì, cảm quan, màu sắc, cấu trúc.
Khi có đủ dữ liệu đầu vào, đội kỹ thuật có thể đề xuất cách xếp tải, điểm đặt cảm biến và hướng xây dựng protocol phù hợp hơn với thực tế sản xuất.
Khi Nào Cần Validation Worst Case Load?
Doanh nghiệp nên thực hiện hoặc rà soát validation khi:
- Ra sản phẩm mới cần hấp tiệt trùng.
- Đổi bao bì, đổi kích thước hoặc đổi nhà cung cấp bao bì.
- Tăng khối lượng tịnh hoặc thay đổi công thức.
- Chuyển từ test nhỏ sang sản xuất thương mại.
- Tăng công suất, thay đổi cách xếp khay hoặc số lượng mỗi mẻ.
- Cần dữ liệu để làm việc với kênh phân phối, QA nội bộ hoặc đối tác gia công.
Với chủ doanh nghiệp, mục tiêu không chỉ là “máy có chạy được không”, mà là quy trình có đủ dữ liệu để kiểm soát rủi ro khi bán xa, tăng sản lượng và duy trì chất lượng ổn định hay không.
Milotech Hỗ Trợ Gì Khi Doanh Nghiệp Cần Kiểm Chứng Retort?
Milotech định hướng tư vấn theo mẫu thật, bao bì thật và mục tiêu sản xuất thật. Thay vì đưa ra cam kết chung về hạn bảo quản, đội ngũ kỹ thuật tập trung vào các dữ liệu cần kiểm chứng: nhiệt tâm, F0, áp đối kháng, khả năng chịu nhiệt của bao bì, cách xếp tải và tính ổn định của quy trình.
Doanh nghiệp có thể bắt đầu bằng việc gửi thông tin sản phẩm, bao bì và công suất dự kiến. Từ đó, Milotech hỗ trợ trao đổi phương án test, lựa chọn cấu hình retort phù hợp và định hướng các bước thẩm định trước khi đầu tư hoặc mở rộng sản xuất. Bạn có thể xem thêm thông tin tại Milotech Việt Nam hoặc liên hệ qua trang liên hệ Milotech.
Đăng Ký Test Mẫu Retort Tại Milotech
Nếu bạn đang chuẩn bị ra sản phẩm mới, đổi bao bì hoặc cần kiểm chứng quy trình trước khi bán xa, hãy gửi mẫu cho Milotech để được tư vấn hướng test retort phù hợp. Vui lòng cung cấp sản phẩm, loại bao bì, khối lượng tịnh, công suất mong muốn và mục tiêu bảo quản để đội kỹ thuật trao đổi phương án kiểm chứng.