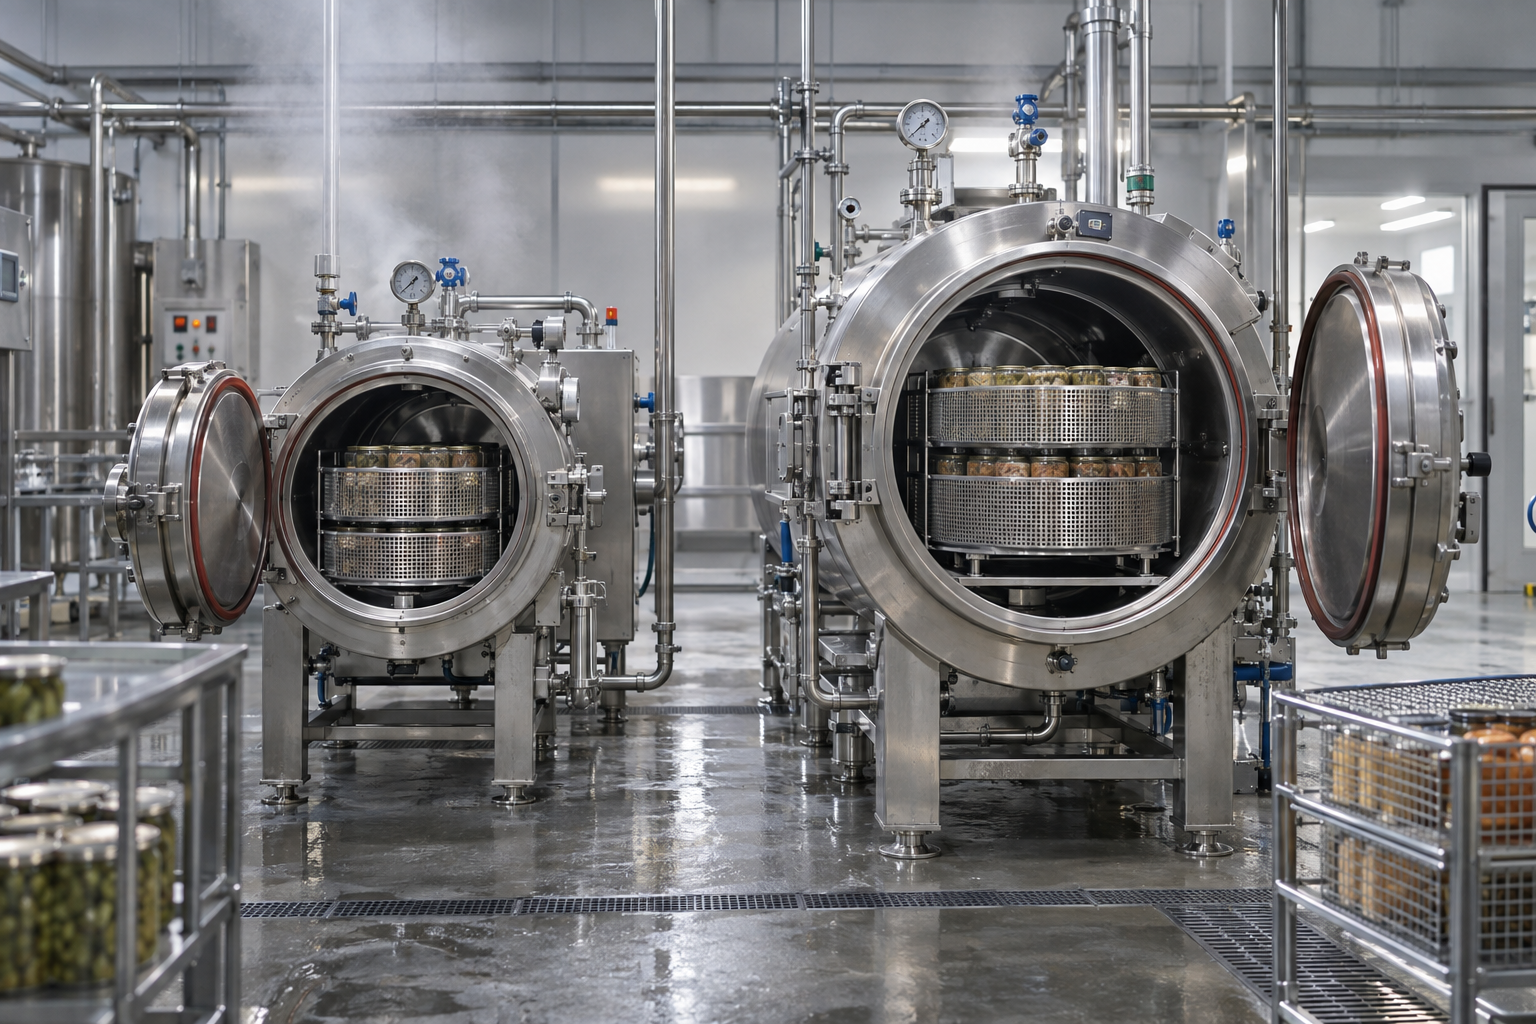
Retort 100L và 200L khác nhau ở năng suất nào?
Khi tìm mua máy hấp tiệt trùng, câu hỏi “retort 100L và 200L khác nhau ở năng suất nào” thường xuất hiện ở giai đoạn doanh nghiệp đã có sản phẩm, đã biết quy cách bao bì sơ bộ, nhưng chưa chắc nên đầu tư dung tích nào. Nếu chọn máy quá nhỏ, xưởng dễ bị nghẽn công suất khi đơn hàng tăng. Nếu chọn máy quá lớn, chi phí đầu tư, hơi, điện, nước làm mát và diện tích vận hành có thể vượt nhu cầu thực tế.
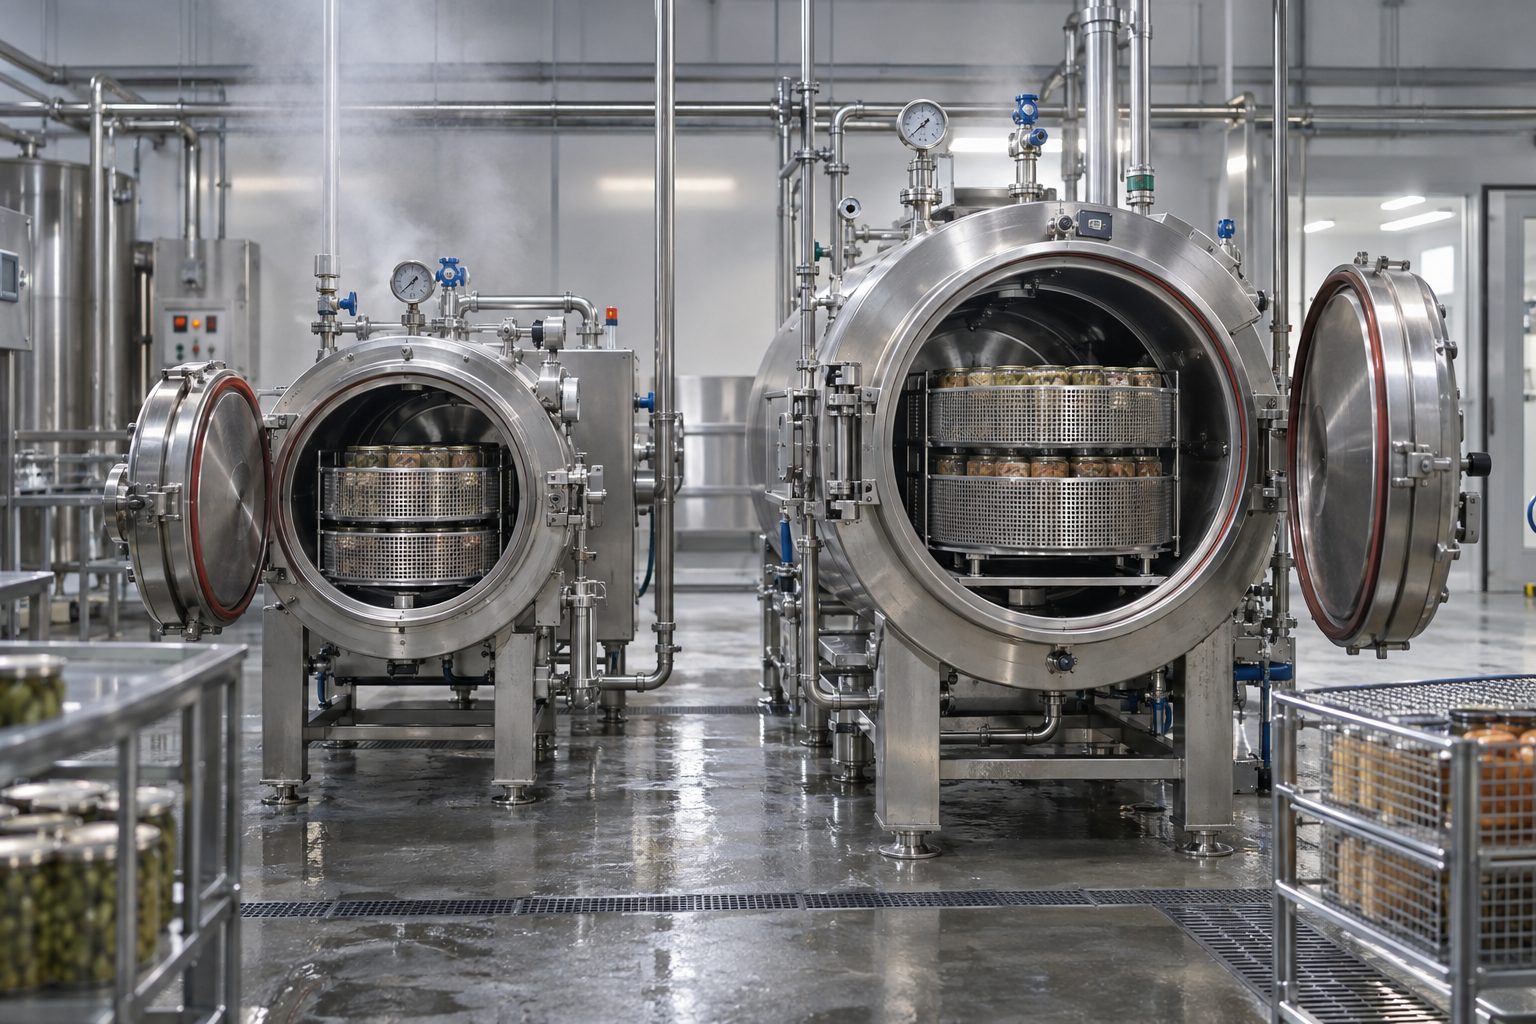
Về nguyên tắc, retort 200L có khoang xử lý lớn hơn retort 100L, nên có khả năng chứa nhiều sản phẩm hơn trong mỗi mẻ. Tuy nhiên, năng suất thực tế không thể chỉ lấy dung tích danh nghĩa nhân đôi. Năng suất còn phụ thuộc vào kích thước bao bì, cách xếp giỏ, khe hở truyền nhiệt, nhiệt độ xử lý, thời gian giữ nhiệt, thời gian nâng nhiệt, thời gian làm nguội và mức F0 cần đạt cho từng sản phẩm.
Nếu doanh nghiệp đang cân nhắc đầu tư, nên xem retort 100L và 200L như hai mức công suất khác nhau trong cùng một bài toán: sản lượng hiện tại, sản lượng dự kiến 6–24 tháng, số mẻ/ngày có thể vận hành và yêu cầu an toàn vi sinh sau tiệt trùng.
Bạn có thể tham khảo thêm nhóm thiết bị tại máy hấp tiệt trùng Milotech để đối chiếu nhu cầu trước khi test mẫu.
Khác biệt năng suất giữa retort 100L và 200L không chỉ nằm ở dung tích
Dung tích 100L hoặc 200L cho biết thể tích khoang xử lý, nhưng không tự động cho biết số gói, số hũ hoặc số lon mỗi mẻ. Hai sản phẩm cùng khối lượng tịnh 200g có thể cho năng suất khác nhau nếu một loại dùng túi retort pouch mỏng, còn loại kia dùng hũ thủy tinh hoặc lon kim loại.
Các yếu tố ảnh hưởng trực tiếp đến năng suất gồm:
- Kích thước bao bì: túi mỏng thường xếp được nhiều lớp hơn hũ hoặc lon có đường kính lớn.
- Hình dạng bao bì: bao bì phẳng, đứng, tròn hoặc méo sau ghép mí sẽ ảnh hưởng đến mật độ xếp.
- Khoảng hở truyền nhiệt: xếp quá chặt có thể làm nhiệt phân bố không đều, khiến tâm sản phẩm lên nhiệt chậm.
- Công thức sản phẩm: sản phẩm lỏng, sệt, có hạt, có thịt cá hoặc dầu béo có tốc độ truyền nhiệt khác nhau.
- Mục tiêu quy trình: thanh trùng acid cao khác tiệt trùng thương mại cho sản phẩm pH cao.
Vì vậy, câu trả lời đúng không phải là “200L luôn gấp đôi 100L”, mà là: retort 200L có tiềm năng tăng số đơn vị xử lý mỗi mẻ, nhưng tỷ lệ tăng thực tế phải xác nhận bằng layout xếp hàng và test nhiệt trên đúng sản phẩm.
Cách ước tính năng suất theo mẻ
Để ước tính sơ bộ, doanh nghiệp nên bắt đầu từ số đơn vị sản phẩm có thể xếp an toàn trong một mẻ, sau đó nhân với số mẻ vận hành mỗi ca. Công thức tham khảo:
text

Năng suất/ngày = số sản phẩm mỗi mẻ x số mẻ/ngày

Thời gian một mẻ = nâng nhiệt + giữ nhiệt + làm nguội + thao tác nạp/xả
Ví dụ, nếu một quy trình cần nâng nhiệt, giữ nhiệt và làm nguội tổng cộng khoảng 60–120 phút/mẻ tùy sản phẩm và bao bì, thì số mẻ/ngày sẽ khác nhau giữa xưởng chạy 1 ca và xưởng chạy 2 ca. Đây là khoảng thời gian tham khảo để lập kế hoạch, không phải cam kết cho mọi sản phẩm.
Với retort 100L, máy thường phù hợp hơn cho R&D, test mẫu, sản xuất nhỏ, sản phẩm mới ra thị trường hoặc doanh nghiệp cần kiểm soát vốn đầu tư ban đầu. Với retort 200L, lợi thế nằm ở khả năng xử lý nhiều sản phẩm hơn trong một mẻ, phù hợp hơn khi đã có đơn hàng ổn định hoặc cần giảm số lần nạp/xả trong ngày.
Tuy nhiên, để ra quyết định đầu tư, Milotech không khuyến nghị chỉ so sánh bằng dung tích. Cần tính thêm số mẻ thực tế mỗi ngày, nhân sự vận hành, thời gian chờ nguội, thời gian đóng gói trước retort và công đoạn dán nhãn, đóng thùng sau retort.
Dữ liệu kỹ thuật cần kiểm tra trước khi chọn 100L hay 200L
F0 và mức tiệt trùng thương mại
F0 là chỉ số tích lũy hiệu quả tiệt trùng quy đổi về 121,1°C với hệ số z thường dùng là 10°C trong nhiều quy trình nhiệt ẩm. Với thực phẩm pH cao, mục tiêu F0 cần được thiết lập theo sản phẩm, mức rủi ro vi sinh, công thức và quy định áp dụng. Không nên tự lấy một con số F0 chung rồi áp cho mọi sản phẩm.
Điểm quan trọng là retort 100L hay 200L đều phải đạt phân bố nhiệt và truyền nhiệt phù hợp. Máy lớn hơn không có nghĩa là quy trình an toàn hơn nếu xếp hàng sai, nhiệt tâm không đạt hoặc áp đối kháng không kiểm soát tốt.
Nhiệt tâm sản phẩm
Nhiệt tâm là nhiệt độ tại điểm nguội nhất hoặc điểm lên nhiệt chậm nhất của sản phẩm. Trong thẩm định quy trình, cảm biến nhiệt cần được đặt vào đúng vị trí đại diện, ví dụ tâm hình học của hũ, vùng đặc nhất của sản phẩm sệt hoặc điểm truyền nhiệt bất lợi trong túi.
Một quy trình retort thường theo dõi nhiệt độ buồng, nhiệt độ nước/hơi, áp suất và nhiệt tâm sản phẩm. Dữ liệu nhiệt tâm giúp xác định thời gian giữ nhiệt cần thiết, thay vì chỉ dựa vào nhiệt độ cài đặt trên màn hình máy.
Áp đối kháng và bao bì
Áp đối kháng giúp hạn chế biến dạng, phồng, bung mí, rách túi hoặc bật nắp trong quá trình gia nhiệt và làm nguội. Bao bì khác nhau sẽ cần cách kiểm soát áp khác nhau. Túi retort pouch, hũ thủy tinh, lon kim loại, chai nhựa chịu nhiệt hoặc khay màng ghép đều có giới hạn chịu nhiệt và chịu áp riêng.
Ví dụ, quy trình có thể vận hành quanh vùng nhiệt độ tiệt trùng 115–121°C hoặc cao hơn tùy sản phẩm, nhưng khả năng chịu nhiệt của bao bì phải được nhà cung cấp bao bì xác nhận. Đây là dữ liệu định lượng cần kiểm tra, không nên giả định.
Phân bố nhiệt trong buồng retort
Retort 200L có khoang lớn hơn, nên yêu cầu kiểm tra phân bố nhiệt càng quan trọng. Nếu có điểm lạnh trong buồng, sản phẩm đặt tại vị trí đó có thể nhận nhiệt ít hơn các vị trí khác. Vì vậy, khi tăng từ 100L lên 200L, doanh nghiệp nên yêu cầu kiểm tra phân bố nhiệt và bố trí giỏ phù hợp.
Các thông số nên ghi nhận trong quá trình test gồm nhiệt độ cài đặt, nhiệt độ thực tế, áp suất, thời gian nâng nhiệt, thời gian giữ nhiệt, thời gian làm nguội, vị trí cảm biến và tình trạng bao bì sau xử lý.
Khi nào nên chọn retort 100L?
Retort 100L phù hợp khi doanh nghiệp cần kiểm soát rủi ro đầu tư, đang phát triển sản phẩm mới hoặc chưa có sản lượng ổn định. Dung tích này cũng thuận tiện cho test nhiều công thức, nhiều loại bao bì và nhiều mức thời gian xử lý trước khi chốt quy trình sản xuất.
Bạn nên cân nhắc 100L nếu:
- Sản phẩm còn trong giai đoạn R&D hoặc mới bán thử.
- Số lượng SKU nhiều, mỗi SKU sản xuất chưa lớn.
- Doanh nghiệp cần test pH, cấu trúc, màu, mùi, độ mềm và độ ổn định bao bì sau retort.
- Không muốn đầu tư dư công suất khi chưa xác nhận nhu cầu thị trường.
- Không gian xưởng, hơi, điện, nước làm mát còn giới hạn.
Điểm cần lưu ý là 100L có thể trở thành nút thắt nếu đơn hàng tăng nhanh. Vì vậy, ngay cả khi chọn 100L, doanh nghiệp vẫn nên tính kế hoạch mở rộng: số mẻ/ngày tối đa, số ca vận hành và khả năng chuyển lên dung tích lớn hơn.
Khi nào nên chọn retort 200L?
Retort 200L phù hợp hơn khi doanh nghiệp đã có sản lượng đều, đã chốt quy cách bao bì và muốn tăng số sản phẩm xử lý trong mỗi mẻ. Khi dung tích tăng, lợi ích kinh doanh thường nằm ở việc giảm số lần nạp/xả, giảm thời gian chờ giữa các mẻ và tổ chức sản xuất ổn định hơn.
Bạn nên cân nhắc 200L nếu:
- Sản lượng hiện tại khiến máy nhỏ phải chạy quá nhiều mẻ/ngày.
- Đã có đơn hàng lặp lại hoặc kế hoạch tăng trưởng rõ trong 6–24 tháng.
- Bao bì, công thức và quy trình nhiệt đã tương đối ổn định.
- Xưởng có đủ hạ tầng phụ trợ như hơi/nhiệt, điện, khí nén nếu cần, nước làm mát và thoát nước.
- Doanh nghiệp muốn giảm rủi ro thiếu công suất khi kênh bán hàng tăng trưởng.
Tuy nhiên, 200L không phải lựa chọn tốt nhất trong mọi trường hợp. Nếu sản phẩm còn thay đổi liên tục, mỗi lần sản xuất chỉ vài chục đến vài trăm đơn vị, hoặc chưa test được bao bì sau xử lý nhiệt, máy lớn có thể làm tăng chi phí thử sai.
Bảng so sánh định hướng: retort 100L và 200L
| Tiêu chí | Retort 100L | Retort 200L |
|—|—|—|
| Vai trò phù hợp | Test mẫu, R&D, sản xuất nhỏ | Sản xuất cao hơn, đơn hàng ổn định |
| Số sản phẩm mỗi mẻ | Phụ thuộc kích thước và cách xếp bao bì | Có tiềm năng cao hơn 100L nhưng cần test layout |
| Rủi ro đầu tư dư công suất | Thấp hơn | Cao hơn nếu chưa có sản lượng ổn định |
| Rủi ro thiếu công suất | Cao hơn khi đơn hàng tăng nhanh | Thấp hơn nếu đã tính đúng sản lượng |
| Yêu cầu kiểm chứng | Test nhiệt tâm, bao bì, F0 | Test nhiệt tâm, bao bì, F0 và phân bố nhiệt càng quan trọng |
| Phù hợp với tăng trưởng | Giai đoạn thăm dò thị trường | Giai đoạn mở rộng có kế hoạch |
Bảng này chỉ dùng để định hướng. Để tính năng suất cụ thể, cần có kích thước sản phẩm, số lượng xếp thử, thời gian chu trình và mục tiêu F0 sau khi test mẫu.
Quy trình kiểm chứng trước khi chốt dung tích máy
Để tránh mua thiếu công suất hoặc đầu tư vượt nhu cầu, doanh nghiệp nên kiểm chứng theo các bước sau:
- Cung cấp sản phẩm thật hoặc mẫu đại diện: công thức, pH nếu có, độ nhớt, khối lượng tịnh, kích thước bao bì.
- Xác định mục tiêu bảo quản: nhiệt độ thường hay lạnh, thời gian mong muốn, thị trường phân phối và điều kiện vận chuyển.
- Xếp thử theo giỏ: đo số lượng sản phẩm thực tế trong một mẻ, không chỉ tính theo thể tích buồng.
- Gắn cảm biến nhiệt tâm: xác định điểm lên nhiệt chậm nhất của sản phẩm.
- Chạy test retort: ghi nhận nhiệt độ, áp suất, thời gian nâng nhiệt, giữ nhiệt, làm nguội và tình trạng bao bì.
- Đánh giá sau xử lý: kiểm tra cảm quan, biến dạng bao bì, rò rỉ, tách lớp, màu, mùi và chỉ tiêu vi sinh nếu có kế hoạch kiểm nghiệm.
Milotech không khuyến nghị cam kết thời hạn bảo quản chỉ dựa trên tên sản phẩm hoặc nhiệt độ cài đặt. Thời hạn bảo quản cần được xác nhận bằng quy trình test mẫu, theo dõi lưu mẫu và kiểm nghiệm phù hợp.
Câu hỏi thường gặp về năng suất retort 100L và 200L
Retort 200L có năng suất gấp đôi 100L không?
Không thể khẳng định như vậy trong mọi trường hợp. Retort 200L có dung tích danh nghĩa gấp đôi 100L, nhưng năng suất thực tế phụ thuộc vào bao bì, cách xếp, khe hở truyền nhiệt, thời gian chu trình và số mẻ/ngày. Có trường hợp tăng gần tương ứng, nhưng cũng có trường hợp bị giới hạn bởi bao bì hoặc quy trình nhiệt.
Có thể dùng cùng một quy trình cho 100L và 200L không?
Không nên tự động sao chép quy trình. Khi đổi dung tích buồng, cách xếp và tải sản phẩm thay đổi, phân bố nhiệt và thời gian lên nhiệt có thể thay đổi. Cần kiểm tra lại nhiệt tâm, F0 và tình trạng bao bì trước khi sản xuất thương mại.
Chỉ cần đạt 121°C là đủ an toàn chưa?
Chưa đủ để kết luận. Nhiệt độ cài đặt 121°C không chứng minh toàn bộ sản phẩm đã đạt mức xử lý cần thiết. Cần xem nhiệt tâm sản phẩm đạt bao nhiêu, giữ trong bao lâu và F0 tích lũy như thế nào. Với sản phẩm pH cao, việc thẩm định quy trình càng quan trọng.
Bao bì có ảnh hưởng đến năng suất không?
Có. Bao bì ảnh hưởng đến cả số lượng xếp trong giỏ và tốc độ truyền nhiệt. Túi mỏng có thể lên nhiệt khác hũ thủy tinh; lon kim loại khác khay nhựa chịu nhiệt. Ngoài ra, bao bì cần chịu được nhiệt độ, áp suất và quá trình làm nguội mà không bung mí, rò rỉ hoặc biến dạng quá mức.
Có thể cam kết bảo quản 6 tháng, 12 tháng sau retort không?
Không nên cam kết khi chưa test mẫu. Thời hạn bảo quản phụ thuộc vào công thức, pH, hoạt độ nước, tải vi sinh ban đầu, bao bì, mức F0, điều kiện sau đóng gói và lưu kho. Cần có test quy trình, lưu mẫu và kiểm nghiệm để đưa ra kết luận phù hợp.
Kết luận: chọn dung tích theo sản lượng thật, không chọn theo cảm tính
Retort 100L và 200L khác nhau ở tiềm năng năng suất mỗi mẻ, nhưng quyết định đầu tư đúng phải dựa trên sản phẩm thật, bao bì thật và quy trình nhiệt đã kiểm chứng. Nếu bạn đang ở giai đoạn thử nghiệm, nhiều SKU, sản lượng chưa ổn định, 100L có thể là lựa chọn an toàn hơn. Nếu bạn đã có đơn hàng đều, muốn tăng sản lượng và giảm số mẻ vận hành, 200L có thể phù hợp hơn.
Điểm quan trọng nhất là không chọn máy chỉ bằng dung tích danh nghĩa. Hãy tính theo số sản phẩm/mẻ, số mẻ/ngày, F0 mục tiêu, nhiệt tâm, áp đối kháng, bao bì và năng lực hạ tầng của xưởng.
Đăng Ký Test Mẫu Retort Tại Milotech
Để Milotech tư vấn đúng dung tích 100L, 200L hoặc cấu hình phù hợp hơn, bạn hãy gửi mẫu sản phẩm, thông tin bao bì, khối lượng tịnh, sản lượng mục tiêu/ngày và yêu cầu bảo quản dự kiến. Đội ngũ kỹ thuật sẽ hỗ trợ định hướng test mẫu, kiểm tra cách xếp, theo dõi nhiệt tâm và đề xuất quy trình phù hợp trước khi bạn ra quyết định đầu tư.
Liên hệ Milotech qua trang liên hệ tư vấn để được hỗ trợ thêm về máy hấp tiệt trùng và kế hoạch test mẫu.